09 30 케이블하네스 커팅공정 노하우3가지
「케이블하네스 커팅공정 노하우3가지」
🗝️ 치수 공차 및 절단면의 품질을 높일 수 있는 노하우
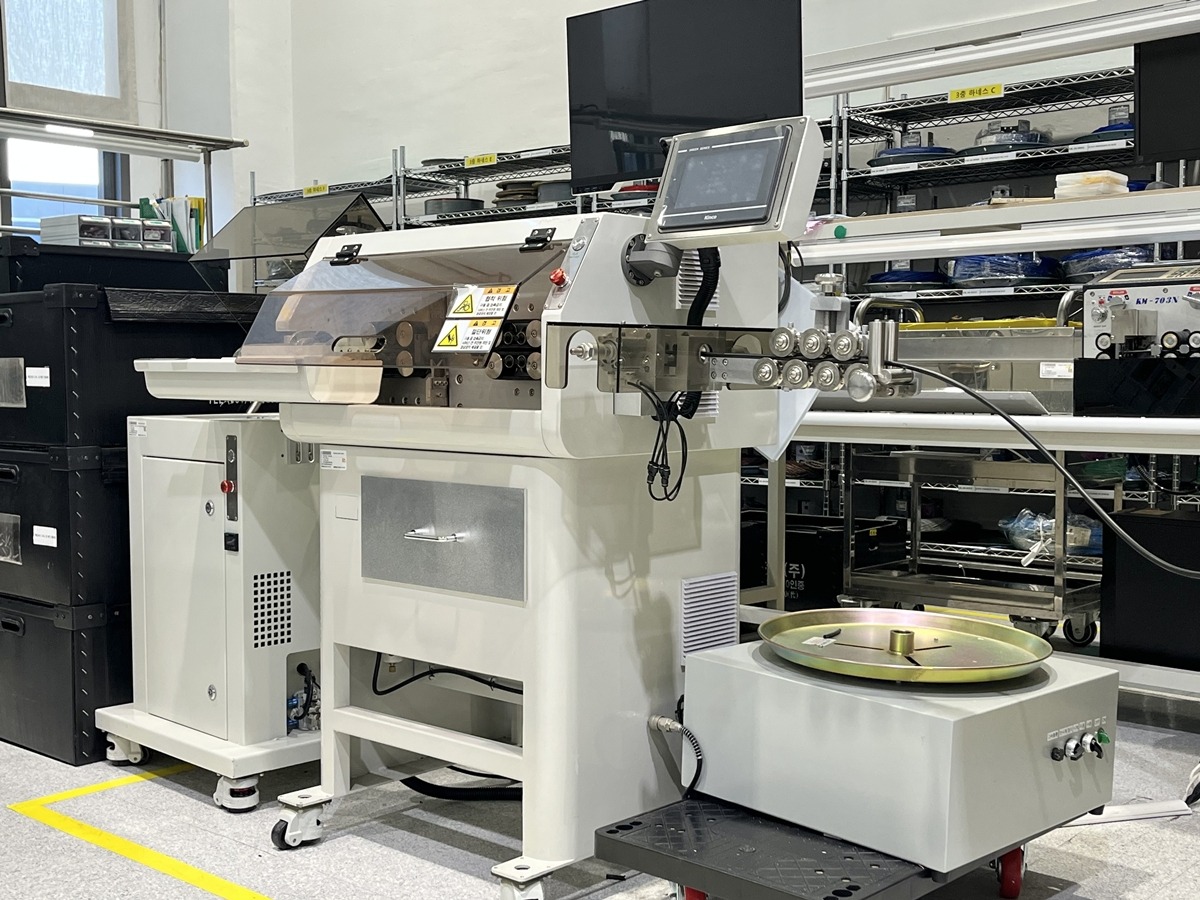
케이블하네스 가공 현장에서 자주 발생하는 고민 중 하나가 바로 “절단 길이 오차”와 “절단면 불량”입니다. 단 몇 mm의 치수 오차도 후속 압착 공정이나 하우징 조립 체결 시 치명적인 불량으로 이어질 수 있습니다. 오늘은 실제로 케이블하네스 커팅 장비 운용 시 절단 정밀도를 획기적으로 향상시킬 수 있는 노하우 3가지를 소개합니다.
🟪 전송제어 및 피더 무장력 상태 유지
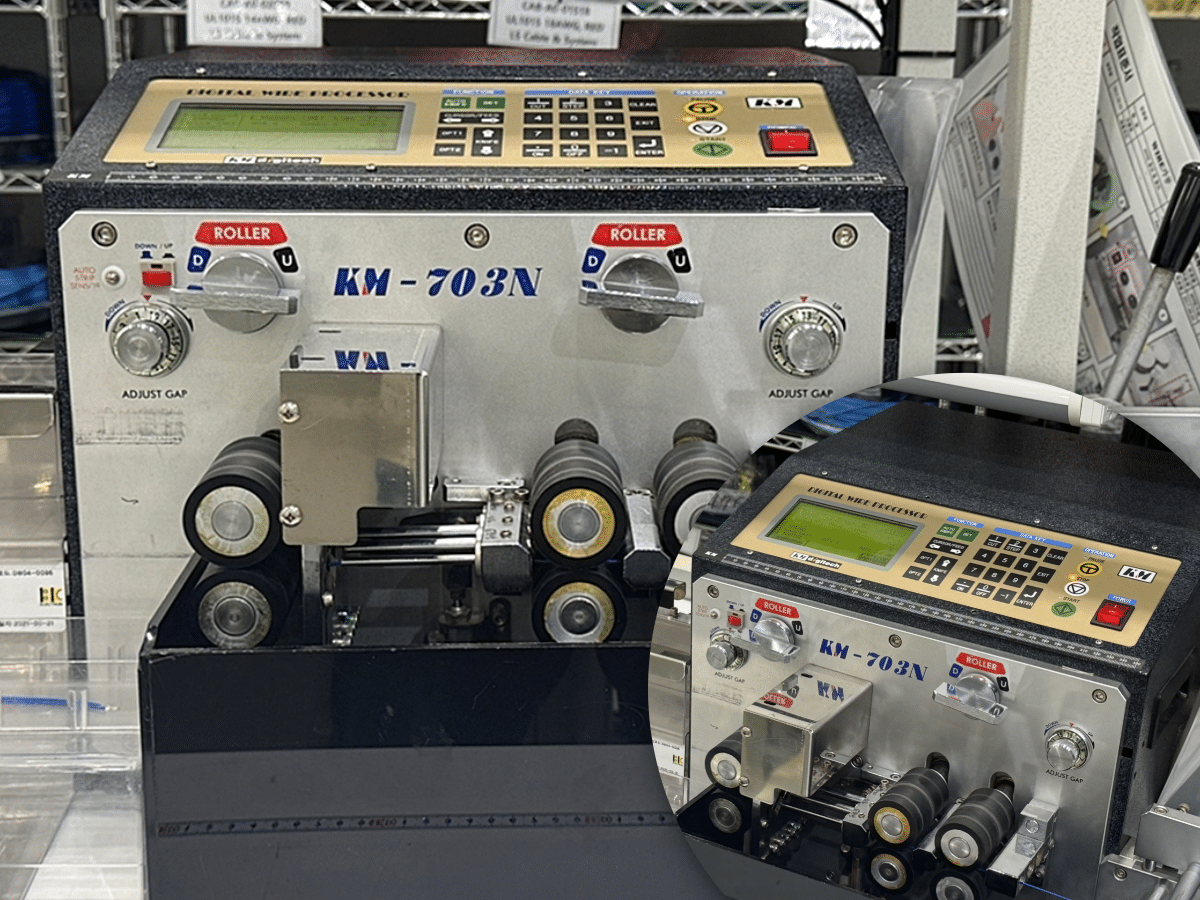
절단 치수 오차가 발생하는 가장 큰 원인은 케이블이 당겨지는 장력의 변화와 피딩 롤러의 미끄러짐입니다. 스풀에서 케이블이 풀려서 나올 때, 유격을 만들어주는 드레이프 센서나 댄서 롤러를 배치하여 케이블이 무장력 상태로 절단기 내부로 들어갈 수 있도록 해야 합니다. 또한 벨트 및 롤러 이송부에 엔코더 센서를 결합하여 실시간 이송 거리를 보정해 주어야 합니다.
🟪 케이블 맞춤형 날 선택과 관리
아무리 좋은 설비라 할지라도 칼날의 상태와 형태가 맞지 않으면 절단면이 뭉개지거나 길이가 불규칙해집니다. 날은 초경합금 재질을 사용하여 내구성을 확보하고 단심선은 V-Blade로 충분하지만, 다심케이블이나 외경 변형이 쉬운 재질은 케이블 라운드 형태에 맞춘 Radius Blade를 사용해야 단면 변형을 막을 수 있습니다. PVC분진이나 잔여물이 날 표면에 쌓이면 치수 오차가 누적되기 쉽기 때문에 에어 블로우나 주기적인 유기용제를 사용해 찌꺼기를 제거해 주는 것도 방법입니다.


🟪 케이블 휨 현상 및 환경 변수 제어
원자재인 케이블하네스 자체의 상태와 작업장 환경도 정밀도에 직접적인 영향을 미칩니다. 드럼에 말려 있던 케이블의 꼬임과 곡률을 잡아주기 위해서 절단기에 투입되기 직전에 수평&수직 교정 롤러를 필수로 배치합니다. PVC, 테플론 등의 피복재는 온도에 따라 늘어나거나 줄어들기 쉬운 소재입니다. 작업장 온도는 상시 20~25℃ 수준으로 일정하게 유지하거나 계절별 실온에 따른 피딩 보정값을 세팅해야 합니다.
💡 Cable Harness Cutting Precision+@
정밀 커팅 공정의 고도화는 커팅 단계에서의 오차만 줄여주는 데 그치지 않습니다.
📌 후속 공정인 단자 압착 및 탈피 단계에서의 삐져나옴과 심선 손상 불량을 근본적으로 예방합니다.
📌 정밀한 치수 관리 덕분에 하우징 체결 작업 시 선 길이 불균형으로 인한 케이블하네스 꼬임이나 간섭 문제를 차단합니다.
📌 불필요한 자재 손실과 재작업 비용을 획기적으로 줄여 생산 수율 향상을 기대할 수 있습니다.
케이블하네스 커팅공정에서 밀리미터, 마이크로미터 단위의 극정밀도를 달성한다는 것은 단순히 최고급 장비 한 대를 도입한다고 해서 저절로 해결되는 간단한 문제가 아닙니다. 원자재인 케이블이 보빈에서 풀려나는 첫 순간의 장력 제어부터 시작하여 미끄러짐 없는 서보 및 인크리멘탈 엔코더 기반의 정밀한 피딩, 피복 및 내부 심선 재질에 최적화된 초경합금 날 선정과 주기적 마모 관리에 이르기까지 공정 전반에 걸친 모든 요소가 조화를 이루어야 비로소 완성되는 종합 프로세스입니다.
이렇듯 3가지 노하우가 완벽한 조화를 이루어 하나의 프로세스로 물리적, 시스템적으로 조화를 이룰 때 신뢰할 수 있는 품질의 케이블하네스가 완성됩니다.